Właściwa kontrola emulsji chłodzącej ma bezpośredni wpływ na jakość obróbki, żywotność narzędzi i stabilność całego procesu. Zbyt mała lub zbyt duża koncentracja prowadzi do błędów. Można ich uniknąć dzięki regularnym pomiarom i skutecznemu nadzorowi. W tym artykule wyjaśniamy, jak sprawdzać parametry cieczy i jakie narzędzia stosować. Opisujemy również automatyczny układ pomiarowy ARCS-50, który pozwala utrzymać proces na stałym poziomie.
Jak mierzyć stężenie emulsji chłodzącej – metody i narzędzia
Kontrola cieczy roboczej polega na regularnym sprawdzaniu jej parametrów w trakcie pracy maszyn. Najważniejsze znaczenie ma stężenie emulsji chłodzącej. Wpływa ono na stabilność procesu oraz przewidywalność obróbki. Zbyt duże odchylenie od zaleceń producenta utrudnia utrzymanie prawidłowych warunków pracy. Podstawą nadzoru jest pomiar stężenia chłodziwa wykonywany bezpośrednio przy stanowisku. W praktyce stosuje się kilka metod. Najprostsza opiera się na ocenie wizualnej, ale ma ograniczoną dokładność. Lepszym rozwiązaniem są pomiary wykonywane za pomocą refraktometru lub automatycznego układu kontrolnego oraz porównanie wyniku z dokumentacją preparatu. Częstotliwość sprawdzania zależy od intensywności eksploatacji układu i rodzaju procesu. Przy pracy ciągłej kontrolę wykonuje się codziennie. Przy mniejszym obciążeniu wystarcza kilka pomiarów w tygodniu. Badanie należy przeprowadzać po uzupełnieniu cieczy oraz po dłuższym postoju maszyny. Próbkę trzeba pobierać z obiegu, a nie z powierzchni zbiornika. Tylko wtedy wynik będzie miarodajny. Alternatywą jest ARCS-50, który cyklicznie pobiera próbkę, mierzy jej stężenie i automatycznie reaguje na zmianę parametrów.
Znaczenie prawidłowego stężenia emulsji chłodzącej w procesach przemysłowych
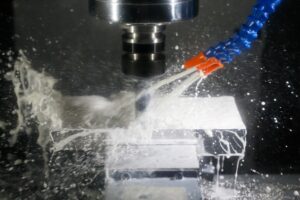
Prawidłowa koncentracja cieczy roboczej wpływa bezpośrednio na przebieg obróbki i stan całego układu. Gdy utrzymane jest optymalne stężenie emulsji obróbkowej, narzędzie pracuje w stabilnych warunkach i zużywa się wolniej. Zmniejsza się tarcie oraz ryzyko przegrzewania krawędzi skrawającej. Ma to znaczenie przy długich cyklach i wysokiej powtarzalności produkcji. Dobrze przygotowana emulsja wspiera utrzymanie właściwej jakości powierzchni detalu. Ogranicza przypalenia oraz ślady obróbki. Poprawia też odprowadzanie wiórów ze strefy skrawania. Znaczenie właściwego stężenia widać także w obszarze bezpieczeństwa i pracy samej maszyny. Ciecz o odpowiednich parametrach lepiej chroni elementy układu przed korozją i nadmiernym osadem. Ułatwia utrzymanie czystości instalacji oraz stabilnego przepływu. Maszyna zachowuje powtarzalne warunki procesu. Gdy pojawia się zbyt niskie stężenie chłodziwa, skutki szybko stają się widoczne. Rośnie temperatura, spada jakość powierzchni i zwiększa się zużycie narzędzi. Stały pomiar pozwala wykryć takie zmiany przed wystąpieniem przestoju.
Refraktometr i automatyczny układ ARCS-50 – jak działają
Najczęściej stosowanym narzędziem do codziennej kontroli emulsji jest refraktometr do chłodziwa. Urządzenie określa współczynnik załamania światła w próbce cieczy. Na tej podstawie wskazuje poziom koncentracji. Odczyt jest szybki i prosty do wykonania przy maszynie. Badanie rozpoczyna się od pobrania próbki z obiegu. Następnie kilka kropel nanosi się na pryzmat i zamyka płytkę. Po skierowaniu przyrządu w stronę światła użytkownik odczytuje wynik na skali. ARCS-50 automatyzuje cały proces pomiarowy. Układ jest wyposażony w cyfrowy refraktometr, który w określonych odstępach pobiera próbkę chłodziwa i sprawdza jej aktualne stężenie. Na podstawie wyniku system może uzupełnić wodę albo ciecz o wyższej koncentracji. Pozwala to stabilizować stężenie bez konieczności ręcznego pobierania próbek. Układ kontroluje również poziom medium i uzupełnia zbiornik do ustalonej wartości. Automatyczne czyszczenie przewodów i elementów pomiarowych ogranicza osadzanie zanieczyszczeń.
Konsekwencje zbyt niskiego stężenia emulsji chłodzącej
Gdy zawartość koncentratu spada poniżej zalecanego poziomu, ciecz traci część swoich właściwości roboczych. Chłodzenie staje się mniej skuteczne i rośnie temperatura w strefie skrawania. Narzędzie szybciej się tępi oraz jest bardziej narażone na uszkodzenia powierzchni roboczej. Pojawia się większe tarcie i trudniej utrzymać równy przebieg obróbki. Zbyt niskie stężenie chłodziwa wpływa więc nie tylko na samo narzędzie, ale również na jakość wykonywanego detalu. Niedostateczna koncentracja zwiększa podatność układu na korozję i szybsze starzenie cieczy. Ochrona powierzchni metalowych staje się słabsza, a wewnątrz instalacji łatwiej powstają osady i zanieczyszczenia. Wpływa to na stabilność przepływu oraz pracę maszyny. W skrajnych przypadkach pojawiają się przestoje związane z czyszczeniem lub wymianą emulsji. Regularny pomiar albo automatyczny nadzór ARCS-50 pozwala wykryć spadek parametrów, zanim problemy staną się kosztowne.
Skutki zbyt wysokiego stężenia emulsji chłodzącej i jak ich unikać
Nadmiar koncentratu podnosi koszty eksploatacji i nie poprawia automatycznie warunków obróbki. Zbyt wysokie stężenie chłodziwa może zwiększać lepkość cieczy oraz utrudniać odprowadzanie zanieczyszczeń. Sprzyja powstawaniu osadów i utrudnia utrzymanie czystości układu. Może również powodować intensywniejsze pienienie, zabrudzenia maszyny i pogorszenie stabilności procesu. Aby utrzymać optymalne stężenie emulsji obróbkowej, trzeba regularnie kontrolować jej parametry i uzupełniać układ zgodnie z zaleceniami producenta. Znaczenie ma precyzyjne dozowanie oraz stała procedura dolewek. ARCS-50 może wykonywać pomiary automatycznie i odpowiednio korygować parametry cieczy. Dzięki temu emulsja zachowuje właściwy balans między ochroną narzędzi, stabilnością procesu a ekonomią produkcji.